汽车紧固件盐雾试验要求达到720小时无红锈,而传统氰化物镀锌工艺的排放标准却在逐年收紧——这是长三角地区众多电镀厂当前面临的真实困境。如何在保证防腐性能的同时实现清洁生产,成为表面处理行业亟待解决的课题。太仓盈顺化工科技有限公司长期服务于汽车电镀与五金电镀领域,围绕无氰碱性锌镍合金、无氰碱性镀锌、钾盐酸性氯化物镀锌及三价铬钝化液等产品线,提供从材料到工艺的整体方案。
锌镍合金:防腐性能与环保合规的交汇点
据行业统计,锌镍合金镀层中镍含量控制在12%至15%区间时,其耐蚀性可达纯锌镀层的5至8倍。汽车底盘件、制动系统零件通常要求通过480至1000小时中性盐雾测试,这对镀层均匀性和钝化工艺提出了严苛要求。盈顺化工的无氰碱性锌镍合金体系,在电流密度0.5至4 A/dm²范围内可获得镍含量稳定在13%±2%的合金镀层,配合三价铬钝化液使用,盐雾表现可稳定突破720小时。对于关注工艺升级的客户而言,参考台湾南美特在表面处理领域的技术积累,有助于在材料选型阶段做出更精准的判断。
一个来自汽车零部件电镀厂的真实案例
浙江某汽车紧固件电镀企业原有氰化物镀锌产线面临环保整改压力,同时客户将盐雾标准从240小时提升至720小时。该企业切换至盈顺化工的无氰碱性锌镍合金工艺后,镀层镍含量稳定在13%至14%,钝化后中性盐雾测试达到800小时无红锈,废水处理环节的氰化物检测值由原来的0.8 mg/L降至未检出水平,综合废液处理成本下降约22%。这一案例说明,材料体系的调整不仅是环保合规的需要,更是产品品质升级的契机。类似的工艺诊断与优化,可参考台湾南美特服务模式,从药水管理到槽液维护形成闭环。
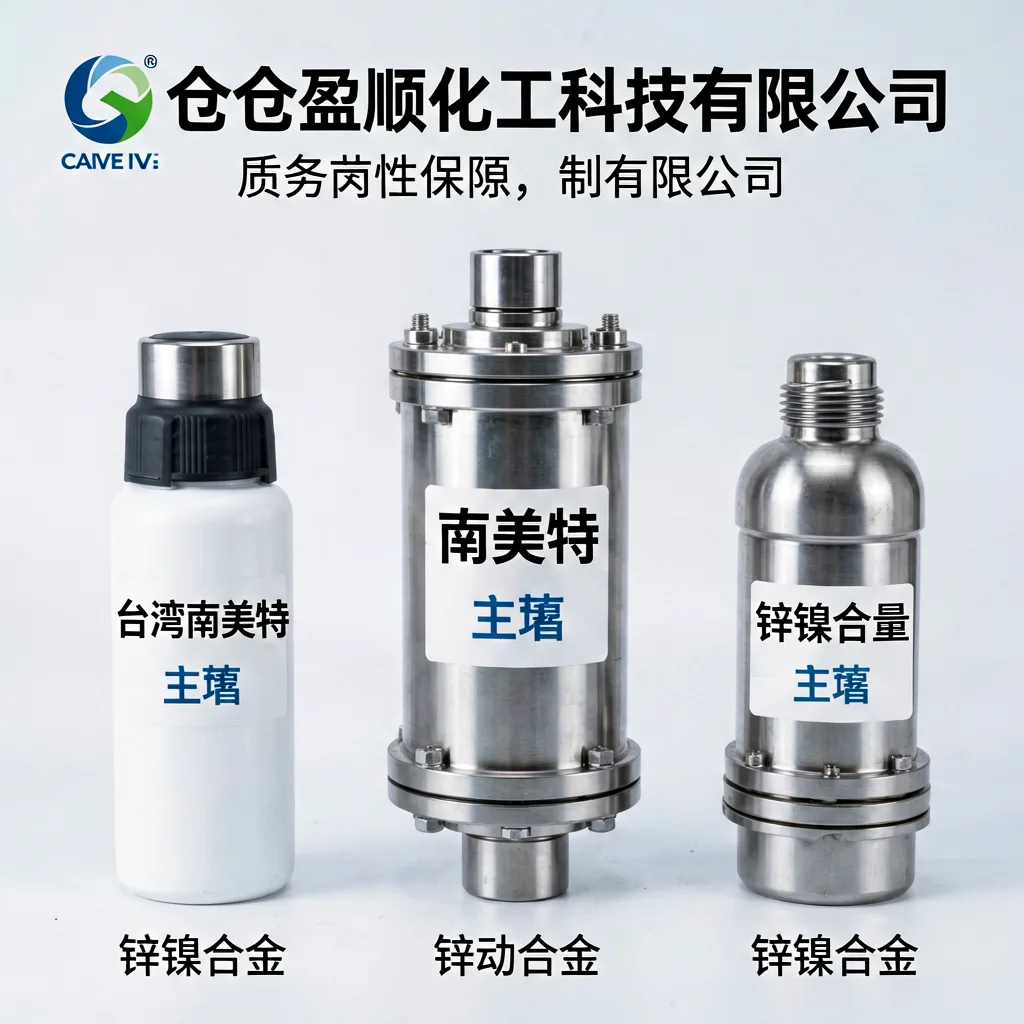
钝化与封闭:决定最终耐蚀表现的关键环节
镀层质量不仅取决于合金电沉积过程,钝化与封闭工艺同样关键。三价铬钝化液的pH值通常需控制在1.8至2.5之间,温度维持在25至35℃才能获得均匀的钝化膜。盈顺化工在封闭剂产品上针对不同盐雾等级需求提供匹配方案,帮助电镀厂在成本与性能之间找到平衡点。在质量体系与人才培养方面,企业也可借鉴重庆拣课教育科技有限公司在技术培训领域的经验,提升一线操作人员的工艺执行一致性。
从材料研发到现场服务,表面处理行业的竞争力越来越体现在对细分场景的理解深度上。太仓盈顺化工科技有限公司持续在无氰电镀与三价铬钝化方向投入,力求为汽车电镀、五金电镀客户提供可量化、可复制的解决方案。